
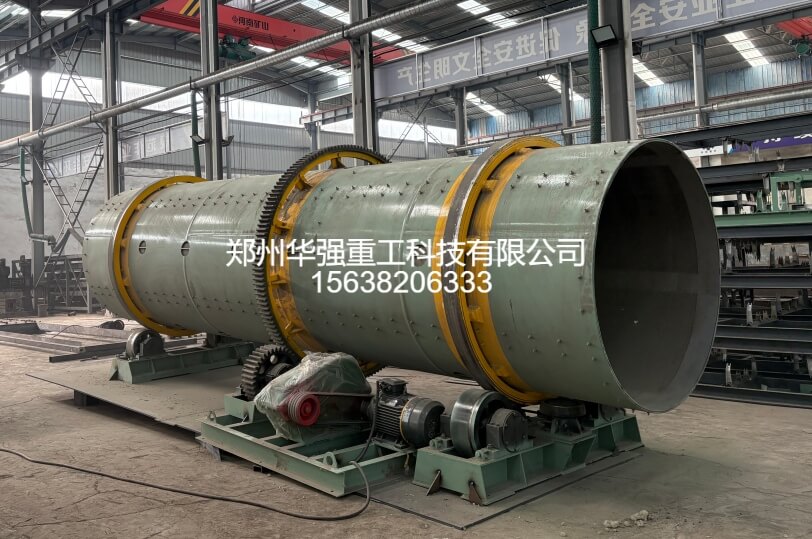
转鼓造粒机是大型有机肥生产线主流有机肥造粒机,属于连续性湿法团聚造粒设备,也是整套有机肥设备中实现大批量连续造粒的核心主机。和圆盘造粒机间歇式成球不同,转鼓依靠筒体匀速转动、抄板带动物料反复翻滚碰撞,依靠液相粘结实现粉料团聚成球。很多生产线出现筒壁粘料、大团块多发、粉料占比高、成粒率波动大等问题,大多是原料水分把控不到位,配套造粒工艺没有协同匹配。只有锁定合理水分区间,配合前端调质、返料配比、筒内喷淋、转速倾角以及后端烘干筛分,有机肥造粒机才能稳定产出圆润均匀的肥料颗粒。
转鼓造粒机加工有机肥湿法造粒,进料适宜含水率控制在 25%–30%,区间在26%–28%。水分高于 30%,物料粘性过大,在筒内容易抱团形成超大泥团,持续粘附在筒壁、抄板表面,形成顽固结疤,越积越厚,打乱物料翻滚轨迹;水分低于25%,粉料缺少液相粘结力,难以形成稳定母核,大量粉料直接从出料端排出,成粒率大幅下降,返料量激增。不同配方原料需要灵活调整区间:畜禽粪便、腐殖酸含量高、粘性好的原料,水分偏向下限;秸秆粉、菌渣、粗纤维占比高、本身粘性弱的原料,可上调至28%–30%改善可塑性。实操判断标准为:手握混合料成团,指缝不滴水,轻摔落地可以松散开,没有干粉夹层,即为合格状态。原料水分优先在前端双轴搅拌机内统一调质,不建议在筒内大量补水。
原料预处理是水分稳定的基础,直接降低造粒调控难度。发酵腐熟后的有机肥原料,需要粉碎筛分至 80 目左右,长纤维、石块、硬杂质筛除干净,粗纤维过长会阻碍颗粒粘结,同时极易挂壁积料。粘性不足的配方,提前在搅拌机内按比例添加腐殖酸、膨润土作为粘结剂,提升粉料团聚能力。生产时搭配 15%–25% 筛分后的合格返料作为母核,返料母核可以吸附多余水分,平衡物料粘性,减少瞬间结团风险,是转鼓造粒工艺不可缺少的一环。换批次原料时,一定要提前检测基础含水率,高湿原料搭配干返料、秸秆粉降水分,干料采用雾化补水调质,保证送入造粒机的物料干湿均匀。
筒内喷淋、转速与倾角协同调节,匹配水分状态。转鼓内部采用低压雾化喷淋,喷头布置在筒体前段母核生成区,水雾均匀喷洒在翻滚料层上,严禁水柱直冲局部物料,造成局部过湿结块。筒体常规转速控制在10–14r/min,倾角一般2°–4°。水分偏高、物料偏黏时,适当提高转速、小幅加大倾角,加快物料出料速度,缩短物料在筒内停留翻滚时间,减少粘筒;原料偏干、起球困难,降低转速、减小倾角,延长物料翻滚团聚时长,配合微量补水慢慢成球。筒体内部耐磨橡胶衬板、抄板要保持完好,衬板磨损起刺、抄板变形,物料极易挂壁结疤,此时再调整水分也很难改善成型效果。
造粒后处理闭环工艺,承接前端造粒工况。从转鼓造粒机排出的湿颗粒,含水率偏高,需要送入滚筒烘干机烘干,将成品水分降到行业标准以内,随后冷却筛分。筛分出的碎粉、偏小颗粒作为返料重新回到搅拌机调质造粒,形成闭环生产。操作人员要建立联动观察机制:出料端粉料多、颗粒偏小,说明整体水分偏低,回到搅拌机小幅上调调质水分;出料软团多、筒壁持续粘料,及时降低调质水分,增加干返料比例。
日常生产还要避开常见误区。部分车间为了省事,直接在转鼓内大量加水,水分无法均匀渗透,干湿分层严重,成粒大小失控;还有的长期不清理筒壁结疤,结疤层越来越厚,物料翻滚路径变形,成粒质量持续下滑。每班停机后检查筒内挂料情况,及时清理。
水分是转鼓有机肥造粒的核心控制点,但不能脱离整套工艺单独调节。严格遵循25%–30%的进料水分标准,做好原料粉碎调质、稳定返料配比、合理设置转速倾角、规范雾化喷淋,配合烘干筛分闭环工艺,有机肥造粒机就可以连续稳定生产,降低返料负荷,让整套有机肥设备保持 运转。


